↵
پروڈکٹ کا جائزہ
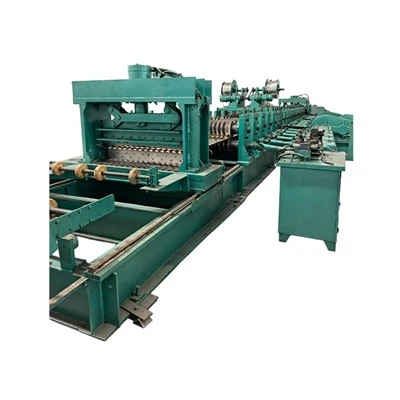
سپورٹ پلر اور جوائنٹ پلیٹ لائن نے بولٹڈ سائلو ڈھانچے کے لیے سٹیل کے اوپری حصے اور کنیکٹنگ پلیٹیں بنائی ہیں۔ اس کا استعمال اناج کے ڈبوں اور صنعتی سائلوز کے لیے عمودی اسٹیفنر کی تیاری کے ساتھ ساتھ متعلقہ لوڈ-بیرنگ کالموں اور دھاتی کنکشن کے اجزاء کی تیاری میں کیا جاتا ہے۔

کلیدی خصوصیات
3.0–6.0 ملی میٹر ہیوی-گیج کی صلاحیت
شائع شدہ 3.0–6.0 ملی میٹر اسٹیل کی جہاں سائلو اپرائٹس کئی بولڈ کورسز کے ذریعے شیل لوڈنگ کو منتقل کرتے ہیں، ملٹی-پاس سابقہ پوری لمبائی کے ساتھ علیحدہ پریس موڑ پر انحصار کیے بغیر مخصوص کالم سیکشن بناتا ہے۔
ملٹی-اسٹیشن ہائیڈرولک پنچنگ
ہائیڈرولک پنچنگ یونٹ کنکشن کے اجزاء میں بار بار اٹیچمنٹ سوراخ بناتا ہے۔ سیدھے الگ الگ جوڑوں پر جہاں متعدد فاسٹنرز کو دو ملحقہ حصوں میں مشغول ہونا ضروری ہے، پروگرام شدہ پنچ اسپیسنگ ساختی ڈرائنگ کے لیے درکار بولٹ پیٹرن کو برقرار رکھتی ہے۔
PLC اور فریکوئنسی-کنٹرولڈ ڈرائیو
تعدد کی تبدیلی کے ساتھ PLC بیان کردہ 8–12 میٹر/منٹ پروفائل میں رول-رفتار کی حد کو کنٹرول کرتا ہے۔ کالموں کی پیداوار کے دوران کئی اعضاء کی لمبائی میں کٹ جاتے ہیں، کنٹرول شدہ فیڈ ہر سیکشن کے لیے ڈرائیو کو دستی طور پر دوبارہ ترتیب دینے کے بجائے لائن موشن اور کٹ- کو مربوط کرتی ہے۔

سپورٹ ستون اور جوائنٹ پلیٹ لائن حسب ضرورت
ٹولنگ کو مطلوبہ کالم سیکشن اور کنکشن-پلیٹ ڈرائنگ سے ڈیزائن کیا گیا ہے۔ یوانڈنگ رول فلاور، ڈائی پوزیشنز اور کٹ آف روٹ کو اسٹیل گریڈ اور پروڈکشن مکس کے لیے ترتیب دیتا ہے، پھر مخصوص سپلائی وولٹیج اور کسٹمر برانڈنگ کے لیے لائن کو ختم کرتا ہے۔
مرضی کے مطابق اشیاء
- سیدھے حصے کی شکل
- ویب / فلینج کے طول و عرض
- کالم کی لمبائی
- کنکشن-پلیٹ آؤٹ لائن
- سٹیل گریڈ
- سٹیل کی موٹائی
- سوراخ کا قطر
- ہول پچ
- سوراخ-سے-کنارے کا فاصلہ
- نشان / سلاٹ جیومیٹری
- کٹ آف ڈیزائن
- زبان کو کنٹرول کریں۔
کلیدی وضاحتیں
| مواد کی موٹائی | 3.0 ملی میٹر - 6.0 ملی میٹر |
|---|---|
| پروفائل کی رفتار | 8 - 12m/منٹ |
| چھدرن یونٹ | ملٹی-اسٹیشن ہائیڈرولک پنچنگ |
| مین شافٹ کا مواد | 45# ہائی-گریڈ سٹیل |
| کنٹرول سسٹم | تعدد کی تبدیلی کے ساتھ PLC |
کوالٹی کنٹرول
فیبریکیشن سے پہلے، آنے والے 45# شافٹ اسٹیل، Cr12MoV ڈائی اسٹاک اور اسٹرکچرل فریم اسٹیل کو مواد کے ڈیزائن بل کے خلاف چیک کیا جاتا ہے۔ مواد کے نشانات اور خریدے گئے ہائیڈرولک-جزوں کے ماڈل معائنہ فائل میں رکھے جاتے ہیں۔
تنصیب سے پہلے شافٹ-سیٹ رن آؤٹ اور ڈائی جیومیٹری کی پیمائش کی جاتی ہے۔ پربلت ویلڈڈ فریموں کے مشینی بڑھتے ہوئے چہروں کو بھی چیک کیا جاتا ہے۔ ہائیڈرولک کنکشن رساو کی جانچ پڑتال سے گزرتے ہیں، اور الیکٹریکل کیبنٹ کو بطور بلٹ ڈرائنگ کے خلاف سرکٹ کے ذریعے چیک کیا جاتا ہے۔
بھری ہوئی آزمائش نمائندہ اپرائٹس اور پنچ کنیکٹر-پلیٹ کے نمونے بناتی ہے۔ ٹیم مشین کے کارخانے کی قبولیت کے نتائج کو ریکارڈ کرنے سے پہلے کراس-سیکشنل ڈائمینشنز، ہول سینٹر سپیسنگ، کٹ کی لمبائی اور اوور لیپنگ پرزٹس کی سیدھ کی پیمائش کرتی ہے۔
اکثر پوچھے گئے سوالات
سوال: یہ مشینیں کیسے بھیجی جاتی ہیں؟
A: مین فریم برآمد کنٹینرز میں طے کیے جاتے ہیں۔ چھوٹے صحت سے متعلق حصوں کو باکس کیا جاتا ہے.
سوال: آپ کونسی کرنسی قبول کرتے ہیں؟
A: USD اور EUR۔
سوال: کیا ایک لائن کئی متعلقہ سیدھی پروفائلز تیار کر سکتی ہے؟
A: ہاں۔ متعلقہ پروفائلز قابل تبادلہ رولرس یا ایڈجسٹ اسپیسرز کا استعمال کرتے ہوئے تیار کیے جاتے ہیں۔
سوال: کیا آپریٹرز ٹچ اسکرین سے پنچنگ پیٹرن کو تبدیل کر سکتے ہیں؟
A: ہاں۔ ٹچ اسکرین انسٹال شدہ پنچ ٹولنگ کے لیے پروگرام شدہ ہول پیٹرن کو تبدیل کرتی ہے۔
ڈاؤن لوڈ، اتارنا ٹیگ: سپورٹ ستون اور مشترکہ پلیٹ لائن، چین سپورٹ ستون اور مشترکہ پلیٹ لائن مینوفیکچررز، سپلائرز، فیکٹری